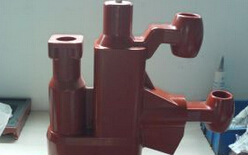
1.固封極柱的來由。在發(fā)達(dá)國家人工太貴,采用固封極柱式簡(jiǎn)少了裝配工時(shí),成本低。如同玻璃滅弧室與陶瓷滅弧室一樣,前者電性能好、安全性高,但要人工操作成本高(在國內(nèi)也同樣),陶瓷滅弧室完全流水...


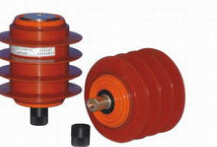
真空滅弧室如何外包硅橡膠層,這是個(gè)大家都關(guān)心的問題,下面小編就來介紹:
一 灌封: 涉及輸配電器件的絕緣層的制造方法。旨在解決已有真空滅弧室的外絕緣易被高壓電擊穿的問題。
本方法首先將真空滅弧室進(jìn)行表面清潔處理、均勻涂覆陶瓷液后,裝入相配套的灌膠模具中固定;在硅橡膠液100重量份中加入固化劑丙酯或甲基三乙氧基硅烷苯3~8重量份攪拌均勻,并經(jīng)抽真空排除其中的氣泡;然后采用壓鑄法,在150×10#+[3]~800×10#+[3]帕的壓力下,將加有固化劑的硅橡膠液壓入灌膠模,其灌膠速度為50~1000克/分鐘,待充滿模腔后,再以10~200克/分鐘的減速灌膠速度灌膠1分鐘,在固化溫度35~70℃下固化后脫膜,制成外包硅橡膠套的真空滅弧室。特征在于首先將真空滅弧室進(jìn)行表面清潔處理、均勻涂覆陶瓷液后,裝入相配套的灌膠模具中固定;在硅橡膠液100重量份中加入固化劑丙酯或甲基三乙氧基硅烷苯3~8重量份攪拌均勻,并經(jīng)抽真空排除其中的氣泡;然后采用壓鑄法,在150×10↑[3]~800×10↑[3]帕的壓力下,將加有固化劑的硅橡膠液壓入灌膠模,其灌膠速度為50~1000克/分鐘,待充滿模腔后,再以10~200克/分鐘的減速灌膠速度灌膠1分鐘,在固化溫度35~70℃下固化后脫膜,制成外包硅橡膠套的真空滅弧室。
1.固封極柱的來由。在發(fā)達(dá)國家人工太貴,采用固封極柱式簡(jiǎn)少了裝配工時(shí),成本低。如同玻璃滅弧室與陶瓷滅弧室一樣,前者電性能好、安全性高,但要人工操作成本高(在國內(nèi)也同樣),陶瓷滅弧室完全流水...
1、固封極柱的優(yōu)點(diǎn)有很多,比如裝配簡(jiǎn)單、絕緣強(qiáng)度高、可靠性高、產(chǎn)品一致性好、免維護(hù)等,而這些獨(dú)特的優(yōu)勢(shì)實(shí)現(xiàn)了開關(guān)設(shè)備小型化,并且給開關(guān)的生產(chǎn)制造及管理帶來了變革,因此可以說,固封極柱是目前...
真空開關(guān)管內(nèi)部有很多系統(tǒng)組成,其中氣密絕緣系統(tǒng)、屏蔽系統(tǒng)以及導(dǎo)電系統(tǒng)是不可缺少的系統(tǒng),如何對(duì)著三個(gè)系統(tǒng)有深入的認(rèn)識(shí)呢?不妨看看下文介紹: 1、氣密絕緣系統(tǒng) 氣密絕緣系統(tǒng)是比較復(fù)雜的,...
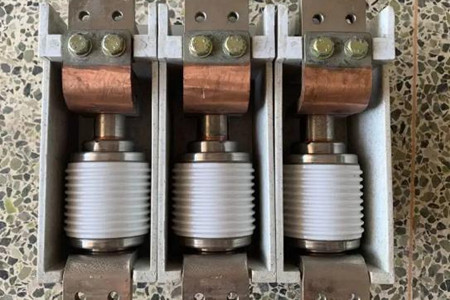
操作簡(jiǎn)單、維修工作量小是戶外真空開關(guān)管的優(yōu)點(diǎn),一般來說,產(chǎn)品只需要嚴(yán)格的按照要求進(jìn)行安裝和調(diào)整,就能夠投入運(yùn)行,運(yùn)行前需要對(duì)產(chǎn)品的真空度做一次檢查,平時(shí)使用時(shí)需要做好維護(hù)工作,具體維護(hù)事項(xiàng)如下:...
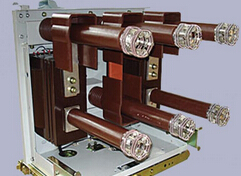
網(wǎng)友提問:真空開關(guān)滅弧的原理是什么?能詳細(xì)說明一下嗎? 大禹答復(fù):您好。熄滅電弧是需要滅弧室的,可以說滅弧室是真空開關(guān)的心臟,而真空開關(guān)主要利用高真空來熄滅電弧并維持極間絕緣。在絕對(duì)...
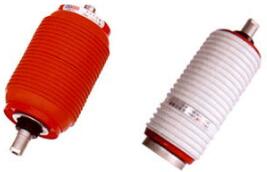
以下是 真空開關(guān)管/真空滅弧室 的作用: 真空滅弧室,又名真空開關(guān)管,是中高壓電力開關(guān)的核心部件,其主要作用是,通過管內(nèi)真空優(yōu)良的絕緣性使中高壓電路切斷電源后能迅速熄弧并抑制電...
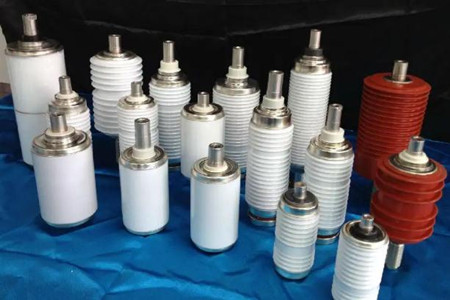
在中高壓電力開關(guān)中,真空滅弧室是其核心部件,直接關(guān)系到中高壓電力開關(guān)是否可以正常的使用,下面就來了解一下該產(chǎn)品的使用條件、運(yùn)行和維護(hù)方面的知識(shí),希望讓大家對(duì)其有更全面的了解。 使用條件 ...
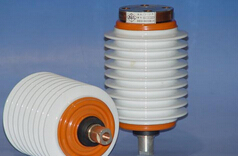
網(wǎng)友提問:能夠介紹一些真空滅弧室的發(fā)展歷史嗎,國外國內(nèi)都可以。 大禹答復(fù):您好,真空滅弧室早在19世紀(jì)就出現(xiàn)了,那是在1893 年,由美國人里頓豪斯設(shè)計(jì)出世界上第1 只真空滅弧室...
7×24小時(shí)服務(wù)熱線 15971259985